大工厂企业管理 系统化思维与精细化实践
大工厂的管理是一项复杂的系统工程,涉及人员、设备、物料、流程、安全、质量、成本等多维度的协同。与大企业管理相通,却又因工厂的物理属性、劳动密集性和生产连续性而具有独特挑战。要做好大工厂管理,核心在于建立系统化的管理体系,并推动精细化的日常执行。以下从几个关键维度展开。
一、战略与目标管理:从顶层设计到车间落地
大工厂不能只埋头生产,必须与公司战略对齐。要明确工厂的定位——是成本中心、质量标杆还是柔性制造基地。基于定位设定可量化的年度目标(如OEE设备综合效率、人均产值、准时交付率、质量成本占比等),并逐层分解到车间、班组和个人。目标管理需遵循SMART原则,同时配套定期复盘机制(如月度经营分析会),确保战略不悬空。
二、组织与人员管理:激活一线,赋能中层
大工厂人员规模大、层级多,容易滋生官僚主义。有效的做法是:
- 扁平化与授权:减少不必要的审批层级,让车间主管拥有现场决策权(如小停机处理、二级物料调用)。
- 标准化培训体系:建立多能工培养机制,通过岗位技能矩阵和认证上岗,保证人员柔性调配。
- 绩效与激励:一线员工可采用计件与质量挂钩的复合绩效;班组管理推行“小团队自主管理”,激发改进主动性。
- 沟通机制:每日班前会、每周生产例会、每月员工座谈会,确保信息透明,问题快速上传。
三、生产与运营管理:标准化、可视化、持续改进
生产是大工厂的核心。管理重点在于:
- 标准化作业(SOP):所有关键工序必须有清晰、可执行的作业指导书,并定期评审更新。
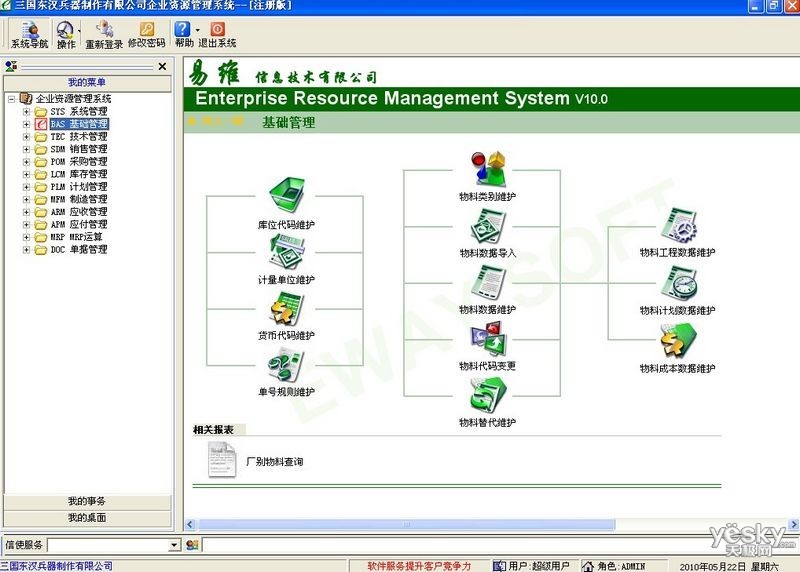
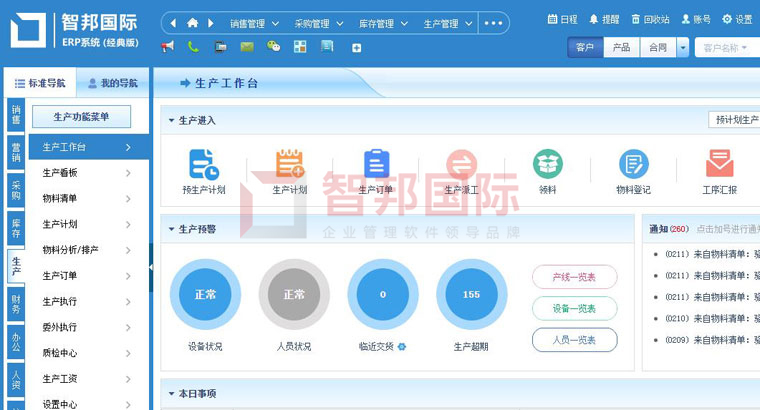
- 生产计划与排程:运用ERP/MES系统实现物料、产能、订单的联动排产,减少换线损失和库存积压。
- 现场可视化管理:通过看板(电子或物理)实时展示生产进度、质量异常、设备状态,让问题无处隐藏。
- 持续改进文化:导入精益生产(5S、TPM、价值流分析),鼓励员工提案改善,并形成“发现问题-分析根因-实施对策-标准化”的闭环。
四、设备与安全管理:预防为主,全员参与
大工厂设备密集,安全风险高。设备管理应推行TPM(全员生产维护),建立日常点检、定期保养、预防性维修三级体系,降低非计划停机。安全不容妥协:建立EHS管理体系,落实安全生产责任制,开展危险源辨识与风险评估,定期应急演练。关键是让一线员工参与设备维护和安全隐患排查,而非仅靠专职部门。
五、质量与成本管理:两头抓,算细账
质量管理要贯彻“三不原则”(不接受、不制造、不流出不良品),建立从进料检验(IQC)到过程控制(IPQC)再到出货检验(OQC)的完整链条,运用SPC、FMEA等工具预防缺陷。成本管理则需建立工厂级和车间级的成本核算模型,重点关注物料损耗、能源消耗、人工效率和废品率,通过月度成本分析会识别浪费点,推动降本课题。
六、数字化与数据驱动:让管理有据可依
大工厂应逐步推进数字化,至少实现关键工序的数据自动采集,利用MES、WMS、设备物联网等系统整合生产数据,建立管理驾驶舱。数据要用于日常决策——比如通过OEE分析找到瓶颈工序,通过质量数据追溯问题批次。但要避免“为数字化而数字化”,先梳理流程再上系统。
七、跨部门协同:打破部门墙
工厂内部生产、质量、设备、仓储、人事等部门容易各自为政。可通过跨部门项目组(如新产品导入小组、降本专项小组)和联合KPI(如订单交付率由生产与计划共同承担)来促进协同。高层定期现场走访(Gemba Walk)也是拉通信息、解决接口问题的有效方式。
管理大工厂没有一劳永逸的模板,但遵循系统化框架——战略清晰、组织激活、流程标准、数据驱动、持续改进——就能在复杂中建立秩序,在秩序中释放效率。管理的落脚点是人心:让每一位员工清楚目标、有能力执行、有意愿改进,大工厂才能基业长青。
如若转载,请注明出处:http://www.q0mb.com/product/56.html
更新时间:2026-11-21 16:06:21